[14.03.2024]
Температурный профиль пайки печатных плат, изготовленных из материала «Диэлектрик ФД-СВЧ» РЦНГ.22.21.42.110.01.82541694.2022ТУ

Температурный профиль пайки печатных плат, изготовленных из материала «Диэлектрик ФД-СВЧ» РЦНГ.22.21.42.110.01.82541694.2022ТУ
Технологическая операция пайки является основным методом формирования паяных соединений при сборке печатных узлов (ПУ) по технологии поверхностного монтажа (SMD). Температурный профиль пайки среди всех условий данной операции является наиболее важным, определяя уровень дефектов при пайке.
Существует два типа температурного профиля (рис. 1):
· Ступенчатый (полочный);
· Линейный.

Ступенчатый (синий) и линейный (красный) температурные профили (для свинцовых припоев) Рисунок взят из статьи «Оптимизация температурного профиля пайки печатных плат оплавлением».
По результатам экспериментальных паек для разработки температурного профиля следует учитывать, что реальная температура на плате будет на 20-30 С° ниже установленной в конвекционной печи.
Температурный профиль можно разделить на четыре основные стадии (рис. 2):
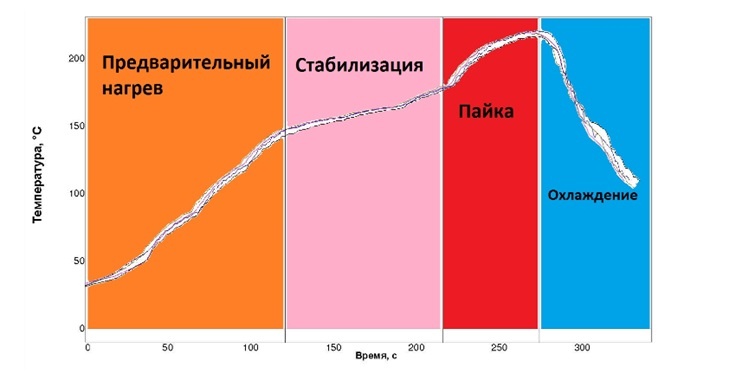
Рис. 2. Стадии температурного профиля.
Рассмотрим каждую стадию отдельно. Нижеуказанные температуры соответствуют среднестатистической свинцовой паяльной пасте на основе сплавов Sn62/Pb36/Ag2 и Sn63/Pb37. При использовании конкретной паяльной пасты рекомендуется уточнять параметры температурного профиля у производителя данной пасты.
Стадия предварительного нагрева
Данный этап позволяет снизить тепловой удар на электронные компоненты и печатные платы (ПП). В процессе предварительного нагрева происходит испарение растворителя (составляющая флюса) из паяльной пасты.
При использовании свинцовых паяльных паст предварительный нагрев рекомендуется осуществлять до температуры 95-130 С°, скорость повышения температуры для ступенчатого профиля 2-4 С°/сек, для линейного – 0,5-1,3 С°/сек.
Стадия стабилизации
Стадия стабилизации (температурное выравнивание) необходима для активизации флюса и испарения составляющих паяльной пасты. Повышение температуры должно происходить очень медленно. Данная стадия должна обеспечить нагрев всех компонентов на плате до одинаковой температуры, что предотвращает повреждение компонентов от теплового удара.
Максимальная активация флюса происходит при температуре около 150 С°, рекомендуемый диапазон температур – 150-170 С°. Рекомендуемое время стабилизации для ступенчатого профиля составляет 90-150 сек. В линейном профиле время стабилизации считается достаточным в среднем около 30 сек.
Стадия оплавления
На стадии оплавления температура в печи повышается до точки расплавления припоя пасты и происходит формирование паяного соединения между платой и компонентами.
Для образования надежного паяного соединения максимальная температура пайки должна превышать на 30-40 С° точку плавления паяльной пасты и составлять 205-225 С° (на плате в точке пайки). Время, в течение которого печатная плата находится выше точки плавления (179-183 С°), должно быть в пределах 30-90 сек, в среднем 60 сек. Скорость повышения температуры в зоне оплавления должна составлять 2-4 С°/сек.
Стадия охлаждения
Для обеспечения максимальной прочности паяных соединений скорость охлаждения должна стремиться к максимально допустимой. Скорость охлаждения рекомендуется держать в пределах 3-4 С°/сек до температуры ниже 130 С°. Наилучшим вариантом является охлаждение до 100 С°.
Ручная пайка.
При ручной пайке рекомендуется использовать паяльник с прибором контроля температуры.
Температура пайки 260 С°-10 С°+5 С°.
Время воздействия зависит от толщины печатной платы, не должно превышать 3-4 секунды.
При необходимости ручной пайки печатной платы изготовленной из ФД-СВЧ толщиной свыше 3,0 мм., рекомендуется использовать более мощный паяльник без увеличения времени воздействия на печатную плату.
